**1. Soru: ERW (Elektrik Direnç Kaynaklı) ve SAW (Gözaltı Ark Kaynaklı) borular arasındaki temel fark nedir ve bunlar genellikle hangi uygulamalarda kullanılır?**
**Cevap:** Temel fark kaynak işleminde yatmaktadır. **ERW boruları** bir silindire haddelenmiş bir çelik şeritten oluşturulur ve kenarlara yüksek-frekanslı elektrik akımı uygulanarak dikişler kaynak yapılır ve dolgu metali olmadan eritilir. Genellikle su boru hatları, çitler ve yapısal amaçlar gibi düşük ila orta-basınçlı uygulamalarda kullanılırlar. **SAW boruları** ise plakanın oluşturulmasını ve dikişin (veya dikişlerin) granüler akı örtüsü altında kaynaklanmasını içerir. Sürekli bir dolgu teli kullanılarak bu akının altına bir ark batırılır. Bu, derin ve güçlü bir kaynak oluşturarak SAW borularını uzun-mesafeli petrol ve gaz iletim boru hatları ve açık deniz yapıları gibi yüksek-basınçlı, kritik uygulamalar için uygun hale getirir.
**2. Soru: Kaynak-sonrası neden genellikle kaynaklı borulara kaynak sonrası ısıl işlem (PWHT) uygulanır ve başlıca faydaları nelerdir?**
**Cevap:** Kaynak sonrası-ısıl işlem, kaynaklı borunun kontrollü bir şekilde ısıtılması ve soğutulması işlemidir. Öncelikle iki nedenden dolayı gerçekleştirilir:
* **Gerilme Giderme:** Kaynak işleminin hızlı ısınma ve soğuması sırasında kaynak bölgesinde oluşan artık gerilimleri azaltır. Bu, borunun boyutsal stabilitesini ve stresli korozyon çatlamasına karşı direncini artırır.
* **Mekanik Özelliklerin İyileştirilmesi:** Isıdan-Etkilenen Bölgedeki (HAZ) tanecik yapısını iyileştirerek onu daha sert ve daha yumuşak hale getirebilir; bu da zorlu veya düşük-sıcaklıktaki ortamlarda çalışacak borular için çok önemlidir.
**3. Soru: Kaynaklı bir borudaki "Isıdan-Etkilenen Bölgenin (HAZ)" önemi nedir ve burası neden inceleme için kritik bir alandır?**
**Cevap:** Isıdan-Etkilenen Bölge (HAZ), kaynak sırasında erimeyen ancak mikro yapısı ve özellikleri yoğun ısı nedeniyle değişen ana metal alanıdır. Genellikle kaynağın en zayıf kısmı olduğundan kritik bir inceleme alanıdır. Hızlı termal döngüler HAZ'ı kaynak metalinden veya orijinal ana metalden daha sert ve daha kırılgan hale getirebilir, bu da onu çatlamaya, korozyon direncinin azalmasına ve stres altında arızalanmaya karşı duyarlı hale getirir.
**4. Soru: API 5L ve ASTM A53 standartlarına göre üretilen boruları farklı kılan temel özellikler nelerdir?**
**Cevap:** Her ikisi de çelik boru için ortak özellikler olmasına rağmen farklı endüstrileri hedefler:
* **API 5L (Amerikan Petrol Enstitüsü):** Bu spesifikasyon özellikle petrol ve doğal gaz endüstrilerindeki boru hattı taşıma sistemlerine yöneliktir. Yüksek basınç altında bütünlüğü sağlamak için sağlamlığa, kimyasal bileşime (ör. kaynak yapılabilirlik için karbon eşdeğerine ilişkin sınırlar) ve katı-tahribatsız test (NDT) gerekliliklerine güçlü bir vurgu yapar.
* **ASTM A53 (Amerikan Test ve Malzeme Derneği):** Bu, siyah ve sıcak-daldırma galvanizli çelik borulara yönelik daha genel-amaçlı bir spesifikasyondur. Yaygın olarak mekanik ve basınçlı uygulamaların (sıhhi tesisat, buhar ve hava gibi) yanı sıra yapısal kullanımlar için de kullanılır. Test gereklilikleri genellikle API 5L'ye, özellikle de A Sınıfına göre daha az katıdır.
**5. Soru: Kaynaklı boru imalatı bağlamında "boyuna" dikiş ile "spiral" (veya sarmal) dikiş arasındaki fark nedir?**
**Cevap:** Bu, kaynak dikişinin yönünü ifade eder.
* **Boyuna Dikiş:** Kaynak dikişi, borunun uzunluğuna paralel, düz bir çizgide ilerler. Bu, ERW ve tek-dikişli SAW borular için en yaygın türdür. Standart ölçüler için imalat genellikle daha basit ve hızlıdır.
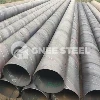
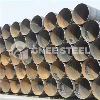
* **Spiral (Helisel) Dikiş:** Kaynak dikişi borunun etrafında helezon gibi spiral şeklinde döner. Bu yöntem, daha dar bir çelik şerit veya levhadan büyük- çaplı boruların üretilmesine olanak sağlar. Spiral borular genellikle karmaşık, çok-yönlü gerilimlere daha iyi dayanabilir ve sıklıkla kazık çakmak, büyük-çaplı su şebekeleri ve bazı temel uygulamaları için kullanılır.