ASTM A53 -Kaynaklı ve dikişsiz karbonlu çelik borular için Amerikan Test ve Malzeme Derneği (ASTM) tarafından geliştirilen standart spesifikasyon. Standart, çeşitli boru boyutlarını ve kalınlıklarını kapsar ve gazları, sıvıları ve diğer sıvıları taşımak için kullanılan boru sistemlerine uygulanır.
ASTM A53 boru, mekanik ve basınçlı uygulamalar için tasarlanmıştır ve buhar, su, gaz ve hava hatlarındaki sıradan kullanımlar için de kabul edilebilir.
Boyutlar:
½" – 12" bazı sınırlamalar dereceye bağlıdır. 26" OD'ye kadar olan boyutlar sınırlı olarak mevcuttur.
Boru, Çelik, Siyah ve Sıcak-Daldırma, Çinko-Kaplamalı, Kaynaklı ve Dikişsiz için Standart Şartname. Bu spesifikasyon dikişsiz ve kaynaklı siyah ve sıcak-daldırma galvanizli çelik boruyu kapsar.
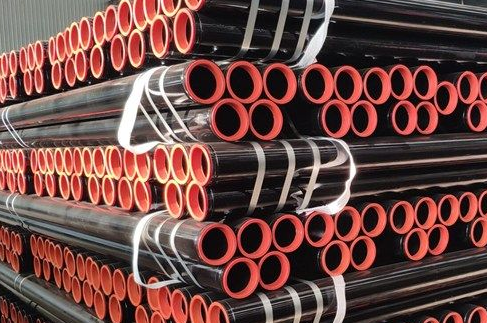
ASTM A53 Boru Çeşitleri:
Aşağıdaki A53 boru tipleri ve kaliteleri bu spesifikasyon kapsamındadır:
F Tipi Boru – Fırın-uçtan-kaynaklı, sürekli kaynaklı A Sınıfı
E Tipi Boru - Elektrik-dirençli-kaynaklı, A ve B Sınıfları, A53 ERW boru olarak adlandırılır
S Tipi Boru - Dikişsiz, A ve B Sınıfları, A53 Dikişsiz boru olarak adlandırılır
ASTM A53 Galvanizleme standardı gereksinimleri:
ASTM A53 Sınıf B boru için sıcak daldırma galvanizli (çinko kaplı) gereksinimleri içeren ASTM A53 standart spesifikasyonu.
Ayrıca borunun iç ve dış galvanizlemesi mevcuttur. Sıcak daldırma prosedürleri ile her derecedeki çinko kalınlığı B6 spesifikasyonuna uygun olacaktır.
Çinko kaplama ağırlığı 1,8 oz/ft2, 0,55 kg/m2'den az olmamalı ve her numune ağırlığı 1,6 oz/ft2 0.49 kg/m2'den az olmamalı, bu arada numunenin dış yüzeyi ve iç yüzey ağırlığı 1,3 oz/ft2 0.40 kg/m2'den az olmamalıdır.
ASTM A53 Uygulamaları:
1 Mimari: Kuleler, kazanlar, sıcak su iletimi vb. durumlarda daha fazla yeraltı suyu çıkarımı altında maksimum boru hattı.
2 İşleme, rulman setleri, işleme makineleri ve diğer aksesuarlar.
3 Elektrik sınıfı: gaz dağıtımı, su gücü sıvı borusu.
4 Anti-tüplü rüzgar enerjisi santralleri.
MEKANİK ÖZELLİKLER – ÇEKME GEREKSİNİMLERİ
| Sorunsuz ve ERW | A sınıfı | B sınıfı |
| Çekme Dayanımı, min, psi | 48.000 (330 Mpa'dan büyük veya eşit) | 60.000 (415 Mpa'dan büyük veya eşit) |
| Akma Dayanımı, min, psi | 30.000 (205 Mpa'dan büyük veya eşit) | 35.000 (240 Mpa'dan büyük veya eşit) |
| Uzama (%) | 35'ten büyük veya eşit | 30'dan büyük veya eşit |
Temel fark:
B Sınıfı daha yüksek mukavemete sahiptir (akma mukavemeti 240 MPa'dan büyük veya ona eşit) ve daha yüksek basınçlı boru hattı sistemleri için uygundur.
A Sınıfı daha iyi plastikliğe sahiptir (%35'ten büyük veya eşit uzama) ve soğuk bükme, sarma ve diğer şekillendirme işlemleri için daha uygundur.
ASTM A53 İÇİN KİMYASAL GEREKSİNİMLER:
| Sorunsuz ve ERW | Cmaks % | Mn maksimum % | Pmaks % | Smaks % |
| A sınıfı | 0.25 | 0.95 | 0.05 | 0.045 |
| B sınıfı | 0.30 | 1.20 | 0.05 | 0.045 |
| Tip |
Karbon maks. % |
Manganez maks. % |
fosfor maks. % |
Sülfür maks. % |
Bakır maks. % |
Nikel maks. % |
Krom maks. % |
Molibden maks. % |
||||||||
| A sınıfı | B sınıfı | A sınıfı | B sınıfı | A sınıfı | B sınıfı | A sınıfı | B sınıfı | A sınıfı | B sınıfı | A sınıfı | B sınıfı | A sınıfı | B sınıfı | A sınıfı | B sınıfı | |
| Tip S (kesintisiz) |
0.25 | 0.30 | 0.95 | 1.2 | 0.05 | 0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| E Tipi (elektrik-direnç kaynaklı) |
0.25 | 0.30 | 0.95 | 1.2 |
0.05 |
0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| F Tipi (fırın-kaynaklı boru) |
0.30 | / | 1.2 | / | 0.05 | / |
0.045 |
/ | 0.40 | / | 0.40 | / | 0.15 | / | 0.08 | / |
Tipik uygulama senaryolarının karşılaştırılması:
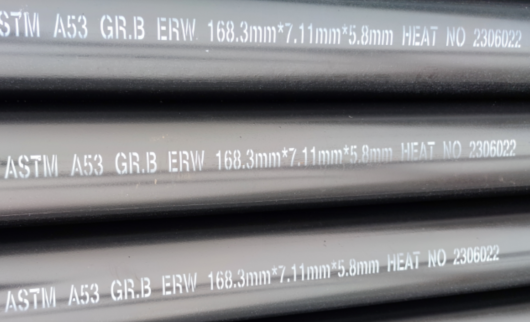
A53 GR.A: Genellikle inşaatta, düşük-basınçlı (5 MPa'ya eşit veya daha az) sıvı taşıma alanlarında, örneğin sıhhi tesisat boruları, bina yapısı desteği ve düşük-basınçlı buhar sistemlerinde kullanılır.
A53 GR.B: Petrol ve gaz boru hatları, yüksek basınçlı kazan yardımcı boru hatları ve mekanik yapısal parçalar gibi petrol, kimya endüstrisi, makine imalatı, orta ve yüksek basınçlı sıvı taşımacılığında (15MPa'dan az veya eşit) yaygın olarak kullanılır.
Temel fark:
A Sınıfı, sıhhi tesisat ve klima boru hatları gibi düşük basınçlı,{0}}kritik olmayan sistemler için uygundur.
B Sınıfı, petrol ve kimya endüstrileri gibi orta ve yüksek basınçlı endüstriyel boru hatları için uygundur.
Doğru sınıf nasıl seçilir?
Düşük-basınçlı sıvı, soğuk bükme/sarma gereksinimleri → A Sınıfı (ekonomik, iyi şekillendirme performansı)
Orta- ve yüksek-basınçlı akışkan, yapısal yük-taşıma gereksinimleri → Sınıf B (daha yüksek güç, iyi basınç direnci)
ASTM A53'ün B Sınıfı, orta- ve yüksek- basınçlı boru hatları için yaygın bir seçimdir; A Sınıfı ise düşük-basınçlı, soğuk{-bükme uygulamaları için uygundur. Belirli çalışma koşullarına göre doğru kaliteyi seçmek, maliyet ve performansı optimize edebilir.
A53 borunun diğer standartlarla karşılaştırılması:
ASTM A106: Yalnızca dikişsiz yöntemlerle üretilen, buhar/petrol ve gaz boru hattı sistemlerine uygun, yüksek-sıcaklık ve yüksek-basınçlı dikişsiz boru (650 dereceye eşit veya daha az).
API 5L: Daha katı basınç direnci ve korozyon direnci gereksinimlerine uygun, uzun-mesafeli petrol ve gaz boru hatları.
ASTM A53 çelik borunun üretim süreci:
ASTM A53 çelik borunun üretim süreci, türüne (dikişsiz boru veya kaynaklı boru) ve özel imalat yöntemine (sıcak haddeleme, soğuk çekme, direnç kaynağı vb.) göre değişiklik gösterir.
1. Dikişsiz çelik boru üretim süreci
ASTM A53 dikişsiz çelik boru iki işleme ayrılmıştır: sıcak haddeleme ve soğuk çekme. Spesifik süreç aşağıdaki gibidir:
(1) Sıcak haddelenmiş dikişsiz boru üretim süreci
Boş boru hazırlığı: Standardı karşılayan karbon çeliği kütüğünü seçin (A53-B sınıfına karşılık gelen 20# çelik gibi).
Isıtma: Halka fırın veya yürüyen fırında 1100 derece ~1250 dereceye kadar ısıtın.
Delme: Katı kütüğü içi boş, kaba bir boruya delmek için çapraz-döner delme makinesi veya basınç delme makinesi kullanın.
Haddeleme: Üç-merdaneli çapraz-haddeleme veya sürekli haddeleme makinesiyle uzatın ve deforme edin.
Boyutlandırma: Dış çapı ve et kalınlığını standart boyuta ayarlayın.
Soğutma: Hava soğutmalı veya kontrollü soğutma.
Doğrultma: Bükülme deformasyonunu ortadan kaldırın.
Tespit: Su basıncı testi, ultrasonik kusur tespiti (UT), vb.
Depolama: İşaretleme, paketleme ve depolama.
Özellikler:
Büyük-çaplı, kalın-duvarlı borular için uygun, yüksek üretim verimliliği.
Yüzey pürüzlülüğü nispeten yüksektir ve duvar kalınlığı tekdüzeliği, soğuk-çekilmiş tüplere göre biraz daha düşüktür.
(2) Soğuk-çekilmiş dikişsiz boru üretim süreci
Boru kütüğünün ısıtılması ve delinmesi (sıcak haddelemeyle aynı).
Başlık: Soğuk çekme makinesinin sıkılması için uygundur.
Tavlama: İç gerilimi ortadan kaldırır ve plastisiteyi artırır.
Asitleme: oksit tabakasını çıkarın.
Soğuk çekme: Hedef boyuta çok-geçişli çizim (dış çap ±0,1 mm'ye kadar doğru olabilir).
Isıl işlem: performansı ayarlamak için normalleştirme veya temperleme.
Muayene ve depolama (sıcak haddelemeyle aynı).
Özellikler:
Yüksek boyutsal doğruluk ve iyi yüzey kalitesi.
Küçük-çaplı ince-duvarlı borular (hidrolik silindirlere yönelik borular gibi) için uygundur.
2. Kaynaklı çelik boru üretim süreci
ASTM A53 kaynaklı borular temel olarak elektrik direnç kaynağını (ERW) ve tozaltı ark kaynağını (SAW/LSAW) içerir:
(1) Yüksek-frekanslı elektrik dirençli kaynak (ERW Boru) işlemi
Çelik şerit ön işlemi: rulo açma, tesviye etme ve düzeltme.
Şekillendirme: Çelik şerit, birden fazla silindir seti tarafından kademeli olarak bir tüp şekline dönüştürülür ve kenarlar kaynak için hizalanır.
Yüksek frekanslı kaynak (HFW): Kenarlar yüksek frekanslı akımla ısıtılır ve sürekli bir kaynak oluşturmak için kaynaştırılacak şekilde basınçlandırılır.
Kaynağın ısıl işlemi: Martensitin ortadan kaldırılması için en az 540 derecede temperleme.
Boyutlandırma ve düzleştirme: Boyutsal doğruluğu sağlayın.
Muayene: Girdap akımı testi (ET), su basıncı testi vb.
Özellikler:
Yüksek üretim verimliliği ve düşük maliyet.
Küçük ve orta çaplı borular (inşaat için galvanizli borular gibi) için uygundur.
(2) Tozaltı ark kaynağı (SAW/LSAW Boru) işlemi
Çelik levha frezeleme: Oluk şeklini ve boyutsal doğruluğu sağlamak için çelik levha kenarının çift-taraflı frezelenmesi.
Ön-bükme: Çelik levha kenarı, sonraki şekillendirmeyi kolaylaştırmak için bir ön-bükme makinesi tarafından gerekli eğriliğe dönüştürülür.
JCOE oluşturma: Kademeli olarak "J-C-O" şekline bastırılır ve ardından boş bir tüp şeklinde kapatılır.
Ön-kaynak: Bağlantıyı geçici olarak sabitlemek için gaz korumalı kaynak (MAG) kullanılır.
İç ve dış tozaltı ark kaynağı: Yüksek mukavemet sağlamak amacıyla her iki taraftaki kaynağı kaynaklamak için çok-telli bir tozaltı ark kaynağı makinesi kullanın.
Çap genişletme: Gerilim dağılımını iyileştirin.
Algılama: X-ışını (RT), ultrasonik (UT)
Özellikler:
Büyük-çaplı, kalın-duvarlı borulara (petrol ve gaz boru hatları gibi) uygulanabilir.
Kaynak mukavemeti yüksektir ancak maliyeti yüksektir.
ERW kaynaklı boru (küçük çap): inşaat ve mekanik yapılar için uygun, yüksek-frekans dirençli kaynak.
SAW/LSAW kaynaklı boru (büyük çap): tozaltı ark kaynağı, petrol ve gaz taşımacılığına uygun, yüksek-basınçlı boru hatları.
ASTM A53 çelik boru kalite kontrolü:
Tahribatsız-muayene (NDT):
Ultrasonik kusur tespiti (UT): Kaynakların ve ana malzemelerin iç kusurlarını tespit eder.
X-ışını algılama (RT): Kaynak içindeki gözenekler ve erime eksikliği gibi kusurları kontrol edin.
Manyetik parçacık testi (MT): Boru ucu çatlak tespiti için kullanılır.
Hidrostatik test: Sızıntı olmadığından emin olmak için her çelik borunun basınç taşıma kapasitesini test edin
Sıkı kalite kontrolü (kusur tespiti, hidrostatik test gibi) ve yüzey işlemi (galvanizleme, kaplama), ASTM A53 standardını karşılamasını ve farklı endüstrilerin ihtiyaçlarını karşılamasını sağlar.
Bükme gereksinimleri:
NPS 2(DN50) ve altındaki borular için, yeterli uzunluktaki bir boru, çapı borunun dış çapının on iki katı olan silindirik bir mandrel etrafında, herhangi bir kısmında çatlak oluşmadan ve kaynağı açmadan, 90 derece soğukta bükülebilmelidir.
Yakın sarma için sipariş verildiğinde boru, çapı borunun dış çapının sekiz katı olan silindirik bir mandrel etrafında 180 derece soğuk bir şekilde bükülerek arızalanmadan duracaktır.
NPS 1 1/4(DN 32) üzerindeki çift ekstra güçlü borunun bükme testine tabi tutulmasına gerek yoktur.
Düzleştirme testi:
Yassılaştırma testi, tüm kalınlıkları ekstra sağlam ve daha hafif olan NPS 2(DN 50) üzeri boru üzerinde yapılacaktır.
Dikişsiz boru için, en az 2 1/2 inç (60 mm) uzunluğunda bir test numunesi, iki adımda paralel plakalar arasında soğuk olarak düzleştirilecektir. Süneklik testi olan ilk aşamada iç, dış ve uç yüzeylerde çatlak veya kırılma olmaz. Sağlamlık testi olan ikinci aşamada, test numunesi kırılıncaya veya borunun karşı tarafları bir araya gelinceye kadar yassılaştırma işlemine devam edilecektir. Tüm yassılaştırma testi sırasında ortaya çıkan lamine veya sağlam olmayan malzeme belirtileri ret sebebi olacaktır.
Elektrik direnci kaynaklı boru için en az 4 inçlik bir test numunesi. (100 mm) uzunluğundaki kaynak, kuvvet yönü çizgisinden 0 derece veya 90 derece uzakta olacak şekilde paralel plakalar arasında üç adımda soğuk olarak düzleştirilecektir. Kaynağın sünekliği için bir test olan ilk adım sırasında, plakalar arasındaki mesafe borunun belirtilen çapının üçte ikisinden az olana kadar kaynağın iç veya dış yüzeylerinde hiçbir çatlak veya kırılma meydana gelmemelidir. ikinci adım olarak, süneklik testi olarak kaynaktan uzakta düzleştirmeye devam edilecektir. İkinci aşamada kaynaktan uzak iç ve dış yüzeylerde çatlak veya kırılma olmaz. Sağlamlık testi olan üçüncü aşamada, test numunesi kırılana veya borunun karşı duvarları buluşana kadar yassılaştırma işlemine devam edilmelidir. Yassılaştırma testiyle ortaya çıkan lamine veya sağlam olmayan malzeme veya eksik kaynak kanıtı ret nedeni olacaktır.