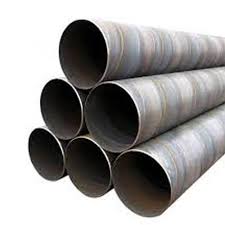
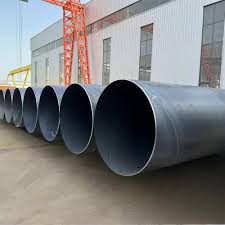
Bu son derece alışılmadık ve teknik açıdan sorunlu bir spesifikasyondur. Pek çok üretici SSAW boru ürün kataloglarında "API 5CT" veya "ISO 11960"ı listeliyor ve ayrıntılı teknik analizler bu kombinasyonun ticari bir teklif olarak var olduğunu doğruluyor. Ancak bu, üretim süreci (spiral kaynak) ile amaçlanan uygulama (delik altı muhafaza/boru) arasında temel bir uyumsuzluğu temsil eder.Böyle bir ürünü değerlendirmeden önce son derece dikkatli olunması ve kapsamlı teknik inceleme yapılması zorunludur.
Aşağıdaki tablo temel özellikleri ve kritik konuları özetlemektedir:
| Bağlanmak | Açıklama / Gereksinim |
|---|---|
| Standart | API 5CT / ISO 11960: "Petrol ve doğal gaz endüstrileri - Kuyular için muhafaza veya boru sistemi olarak kullanıma yönelik çelik borular" . |
| PSL Seviyesi | PSL1: Kimyasal bileşim, mekanik özellikler ve testlere ilişkin temel gereklilikleri belirten, gövde ve borulara yönelik standart kalite seviyesi. |
| Üretim Süreci | Spiral Tozaltı Ark Kaynağı (SSAW/HSAW): Sürekli sarmal kaynak dikişli, sıcak-haddelenmiş çelik rulodan yapılmıştır.Bu işlem, API 5CT kapsamında kasa/tüp üretimi için tanınan veya standart bir yöntem değildir. . |
| Yaygın Çelik Kaliteleri | H40: En düşük-mukavemetli gövde kalitesi (minimum verim 40.000 psi / 276 MPa) . J55 / K55: Genel hizmet kasa/boru sistemleri için yaygın kaliteler (minimum verim 55.000 psi / 379 MPa) . |
| Tipik Boyut Aralığı | Dış Çap: 219 mm ila 4064 mm (yaklaşık. 8" ila 160") . Duvar Kalınlığı: 3,2 mm ila 30 mm (ortak aralık 5-25,4 mm). Uzunluk: 50 m'ye kadar (tipik gövde bağlantı noktalarından önemli ölçüde daha uzun). |
| Temel Test Gereksinimleri | Kimyasal Analiz: Dereceye özel-sınırları karşılamak için ısı/parti başına. Çekme Testi: Akma ve çekme mukavemetini doğrulayın. Sertlik Testi: Kaynak/HAZ uyumluluğunun sağlanması amacıyla kötü hizmet dereceleri (örn. L80) için kritiktir. Düzleştirme Testi / Kılavuzlu Bükme Testi: Kaynağın sünekliğini doğrulayın. Hidrostatik Test: Her boru ayrı ayrı test edilmiştir. -Tahribatsız Muayene (NDT): Kaynak dikişinin %100 ultrasonik (UT) veya X-ışını muayenesi. Drift Testi: Kuyu içi aletler için iç açıklık sağlar. |
| Potansiyel Uygulamalar | İletken Boru / Tahrik Borusu: Yüzey toprağını stabilize etmek için zemine çakılan ilk, büyük-çaplı ip, minimum basınç görerek. Yapısal / Kazık Uygulamaları: Mukavemeti nedeniyle "gövde-kaliteli" çeliğin istendiği, ancak borunun kuyu içi olarak değil yapısal bir eleman (örneğin kesonlar, temel destekleri, platform ayakları) olarak kullanıldığı durumlar. Su Kuyusu Muhafazası: Çok büyük-çaplı, düşük-basınçlı su kuyuları için. |
| Sertifikasyon | Değirmen Testi Sertifikası genellikleEN 10204 Tip 3.1veya eşdeğeri, ancak kuyu içi kullanıma yönelik herhangi bir sertifika, kapsamlı ek yeterlilik gerektirecektir. |
🚫 Temel Çelişki: Bu Neden Bir Sorun?
Temel sorun, API 5CT'nin (ve ISO eşdeğeri ISO 11960'ın) aşağıdakiler için tasarlanmış olmasıdır:kuyu içi muhafaza ve boruKarmaşık üç eksenli gerilimlere dayanması, bağlantıları desteklemesi ve aşındırıcı kuyu içi ortamlara direnmesi gerekir. Spiral Tozaltı Ark Kaynağı (SSAW), aşağıdaki amaçlara yönelik bir işlemdir:boru hattı taşımacılığı(API5L) .
Aşağıdaki tablo kritik teknik çelişkileri vurgulamaktadır:
| Teknik Zorluk | Spiral Testere API 5CT için Neden Sorunludur? |
|---|---|
| Kaynak Yönü | Uzun, sürekli sarmal kaynak dikişi, karmaşık kuyu içi yükler (çökme, patlama, eksenel gerilim) altında arıza için tercihli bir yol oluşturur. |
| Isıdan-Etkilenen Bölge (HAZ) | SAW işlemi, tüm damar boyunca önemli bir HAZ oluşturur ve bu, asitli kuyularda korozyon ve sülfit stres çatlaması (SSC) için odak noktası olabilir. |
| Boyutsal Hassasiyet | Birinci sınıf kasa bağlantıları için gereken yuvarlaklık ve duvar kalınlığı açısından sıkı toleranslara ulaşmak, spiral şekillendirmeyle son derece zordur. |
| Kaynak Sonrası{0}Isıl İşlem (PWHT) | Birçok API 5CT sınıfı (örneğin, N80-Q, L80, P110) su verme ve temperleme gerektirir. Uzun bir spiral kaynak dikişinin eşit şekilde ısıl işlemine tabi tutulması karmaşık ve maliyetlidir. |
| Endüstri Kabulü | Petrol ve gaz endüstrisinin, kuyu içi uygulamalar için spiral-kaynak borusu kullanma konusunda yerleşik bir geçmişi yoktur. Tüm bağlantı tasarımları ve çalıştırma prosedürlerinde dikişsiz veya ERW boru varsayılmaktadır. |
📝 Kritik Hususlar ve Öneriler
Ticari bir teklif olarak "API 5CT PSL1 Spiral Tozaltı Ark Borusu" ile karşılaşırsanız son derece dikkatli olun.
Kullanım Amacını Doğrulayın: Borunun gerçekten bu amaç için tasarlanıp tasarlanmadığını belirleyinkuyu içi kuyu inşaatıveya için{0}iyi olmayan uygulamalar(iletken boru, kazık, yapısal). Kullanımı sonuncusu ile ciddi şekilde sınırlıdır.
Talep Yeterlilik Kayıtları: İlgili herhangi bir-uygulama için, aşağıdakiler de dahil olmak üzere üreticinin yeterlilik kayıtlarını incelemekte ısrar edin:
Kaynak Prosedürü Kalifikasyonu (WPS/PQR) .
Isıl işlem prosedürleri.
Kaynak ve HAZ boyunca sertlik araştırmaları.
API 5C'ye göre tam-ölçekli yıkıcı test raporları (çökme, patlama, bağlantı testleri)5 .
Kuyu Kuyusu Kullanımı için Doğru Spesifikasyon: Her zaman belirtinAPI 5CT (veya ISO 11960) dikişsiz veya ERW borukasa ve borular için saygın fabrikalardan.
Boru Hattı/Yapısal Kullanım için Doğru Şartname: API 5CT kalitelerine eşdeğer güç gerektiren büyük- çaplı borular için şunu belirtin:API 5L PSL1/PSL2 SSAW borusugerekirse ek kimyasal gereksinimlerle birlikte.
Özetle, "API 5CT PSL1 Spiral Tozaltı Ark Borusu", muhafaza malzemesi spesifikasyonunu boru hattı üretim süreciyle birleştiren-standart olmayan bir üründür. Kullanımı, basınç içeren bir kuyu bariyerinden ziyade yapısal bir eleman olarak görev yaptığı-kritik olmayan, geniş{-çaplı yüzey uygulamalarıyla sınırlıdır-. Kuyu bütünlüğü içeren herhangi bir uygulama için standart API 5CT dikişsiz boru tek uygun seçimdir.